可送检的样品类型与对应检测项目
| 样品类型 | 典型应用场景 | 主要检测项目 | 常用方法 / 参考 |
|---|---|---|---|
| 粉末冶金结构件 | 铁基、铜基、不锈钢烧结齿轮、含油轴承、异形结构件 | 相对密度(致密度)、体积密度、开孔率、闭孔率、含油率、硬度关联分析 | GB/T 3850-2015(致密材料密度);GB/T 5163-2006(可渗性材料密度、含油率与开孔率) |
| 金属注射成型(MIM)件 | 316L、17-4PH 等小型复杂零件脱脂烧结质量验收 | 相对密度、烧结收缩率、孔隙缺陷、尺寸精度 | GB/T 3850-2015 阿基米德浸液法;金相法孔隙观察 |
| 硬质合金 | 切削刀片、矿用球齿、顶锤、耐磨件 | 密度、孔隙度金相分级、非化合碳缺陷、脱碳相判别 | GB/T 3850-2015;GB/T 3488.4-2022 孔隙度与非化合碳缺陷金相测定 |
| 精细陶瓷 | 氧化铝、氧化锆、氮化硅、碳化硅结构陶瓷件 | 体积密度、显气孔率、相对密度、吸水率 | GB/T 25995-2010 精细陶瓷密度和显气孔率试验方法 |
| 致密定形耐火制品 | 高铝砖、镁碳砖、浇注料成型试样 | 体积密度、显气孔率、真气孔率、真密度 | GB/T 2997-2015;GB/T 5071-2013 耐火材料真密度试验方法 |
| 增材制造金属件 | 钛合金、316L、铝合金等打印件致密化评价 | 相对密度、孔隙率、内部孔隙缺陷分布 | 阿基米德法结合金相图像分析,配合无损检测手段 |
| 热喷涂涂层 | 陶瓷涂层、金属涂层结合界面孔隙控制 | 涂层孔隙率、界面结合状态、截面金相分析 | 金相截面法图像分析,参照涂层通用试验方法 |
检测项目
1. 相对密度(致密度):实际体积密度与理论密度之比,粉末冶金结构件典型要求不低于92%,MIM件不低于97%,增材制造316L件可达99%以上
2. 体积密度:测量范围0.05-20g/cm³,阿基米德法重复性优于0.02g/cm³
3. 开孔率与闭孔率:可渗性烧结件开孔率典型10%-35%,含油轴承体积含油率一般不低于18%
4. 显气孔率与真气孔率:精细陶瓷显气孔率随瓷级不同通常在1%以下至数个百分点,真气孔率按真密度换算
5. 孔隙度金相分级:A类孔隙与B类微孔隙分倍率评定,非化合碳缺陷与脱碳相同步判别
6. 真密度:氦气置换法或比重瓶法,分辨率0.0001g/cm³,作为理论密度基准
检测范围
1. 粉末冶金制品:铁基、铜基、不锈钢烧结齿轮、含油轴承、结构件
2. 硬质合金:P类、M类、K类刀片,球齿,顶锤,耐磨合金
3. 精细陶瓷:95瓷、99瓷氧化铝,氧化锆,氮化硅,碳化硅结构件
4. 耐火制品:高铝砖、镁碳砖、致密定形耐火砖及浇注料试样
5. 增材制造件:钛合金、316L、17-4PH、铝合金打印件
6. 涂层与复合材料:热喷涂涂层截面、金属基复合材料
检测方法
1. GB/T 3850-2015 致密烧结金属材料与硬质合金密度测定方法,阿基米德浸液法
2. GB/T 5163-2006 烧结金属材料可渗性烧结金属材料密度、含油率和开孔率的测定,真空浸油法
3. GB/T 25995-2010 精细陶瓷密度和显气孔率试验方法,真空饱和浸液称量法
4. GB/T 2997-2015 致密定形耐火制品体积密度、显气孔率和真气孔率试验方法,浸液称量法
5. GB/T 3488.4-2022 硬质合金显微组织的金相测定第4部分:孔隙度、非化合碳缺陷和脱碳相的金相测定
6. GB/T 5071-2013 耐火材料真密度试验方法,比重瓶法
检测设备
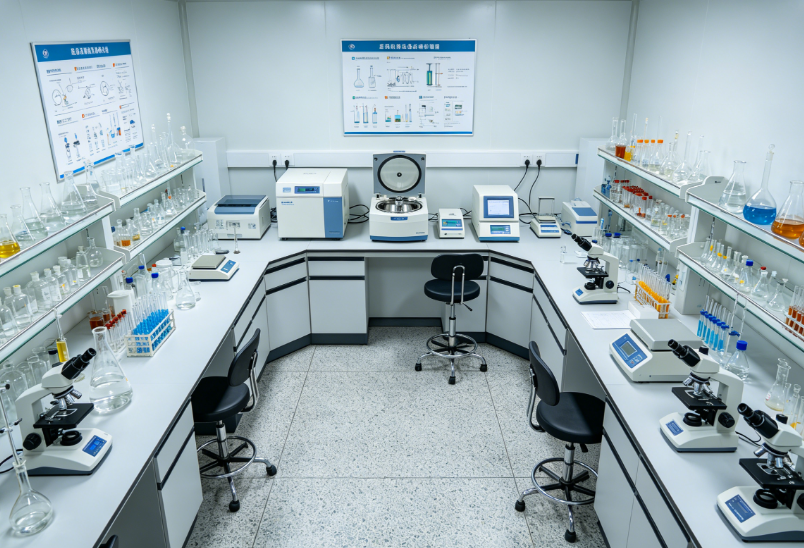
1. 密度测定天平:可读性0.0001g,配自动升降浸液装置,密度分辨率0.0001g/cm³
2. 氦气真密度分析仪:测试腔适配0.1-100cm³试样,腔体温度控制±0.1℃
3. 真空浸油饱和装置:真空度优于10Pa,用于可渗性试样开孔饱和处理
4. 金相显微镜:放大倍数50×-1500×,明暗场观察,配孔隙度标准评级图
5. 图像分析系统:孔隙面积百分比统计,像素分辨率0.5μm
6. 分析天平:量程220g,可读性0.0001g,四角误差自动修正
7. 数显千分尺与测长仪:分辨率0.001mm,用于规则试样几何法体积测定
8. 恒温干燥箱:室温至300℃,控温精度±2℃,用于试样干燥与饱和前处理
9. 金相试样制备设备:切割、镶嵌、研磨抛光配套,满足孔隙观测面要求